Jak ograniczyć koszty osuszania adsorpcyjnego
Jak ograniczyć koszty osuszania adsorpcyjnego? Najważniejsza jest nie cena osuszacza, lecz rodzaj adsorbentu, sposób regeneracji i spadki ciśnienia.
Jak ograniczyć koszty osuszania adsorpcyjnego
Kluczowy jest adsorbent, nie tylko sposób regeneracji.
Osuszanie adsorpcyjne usuwa wilgoć ze sprężonego powietrza za pomocą stałego wypełnienia — adsorbentu. Zwykle dwa zbiorniki ciśnieniowe, czyli kolumny, pracują naprzemiennie w trybie osuszania (adsorpcji) i regeneracji (desorpcji). Osuszacze chłodnicze z obiegiem czynnika chłodniczego obniżają ciśnieniowy punkt rosy do około +3 °Ctd. Osuszacze adsorpcyjne mogą osiągać znacznie niższy ciśnieniowy punkt rosy (PDP), do −70 °Ctd lub niżej, zależnie od typu. Nadają się więc tam, gdzie grozi zamarzanie, np. zewnętrznych rurociągów zimą, kondensacja w instalacji albo gdzie proces wymaga bardzo suchego powietrza, np. w farmacji, obróbce powierzchni i przemyśle spożywczym.
Z punktu widzenia kosztów wytwarzania sprężonego powietrza zasada jest prosta: im suchszego powietrza potrzebujesz, tym większe znaczenie mają jakość i rodzaj adsorbentu, sposób regeneracji oraz straty ciśnienia osuszacza. Osuszanie chłodnicze ma zwykle stabilne i stosunkowo niskie zużycie energii, natomiast różnice eksploatacyjne między osuszaczami adsorpcyjnymi mogą sięgać dziesiątek, a nawet setek procent. To tutaj oszczędza się lub traci znaczne pieniądze.
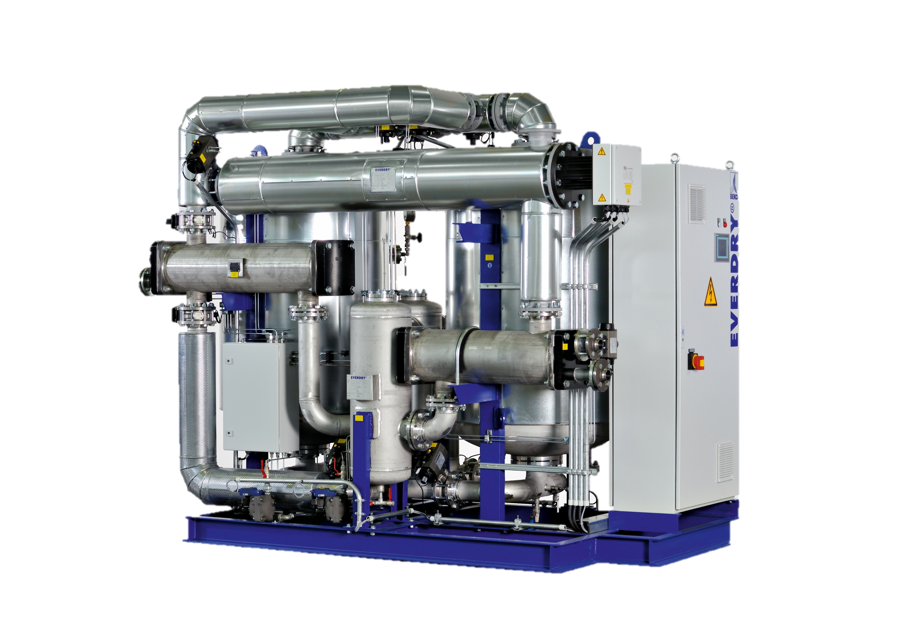
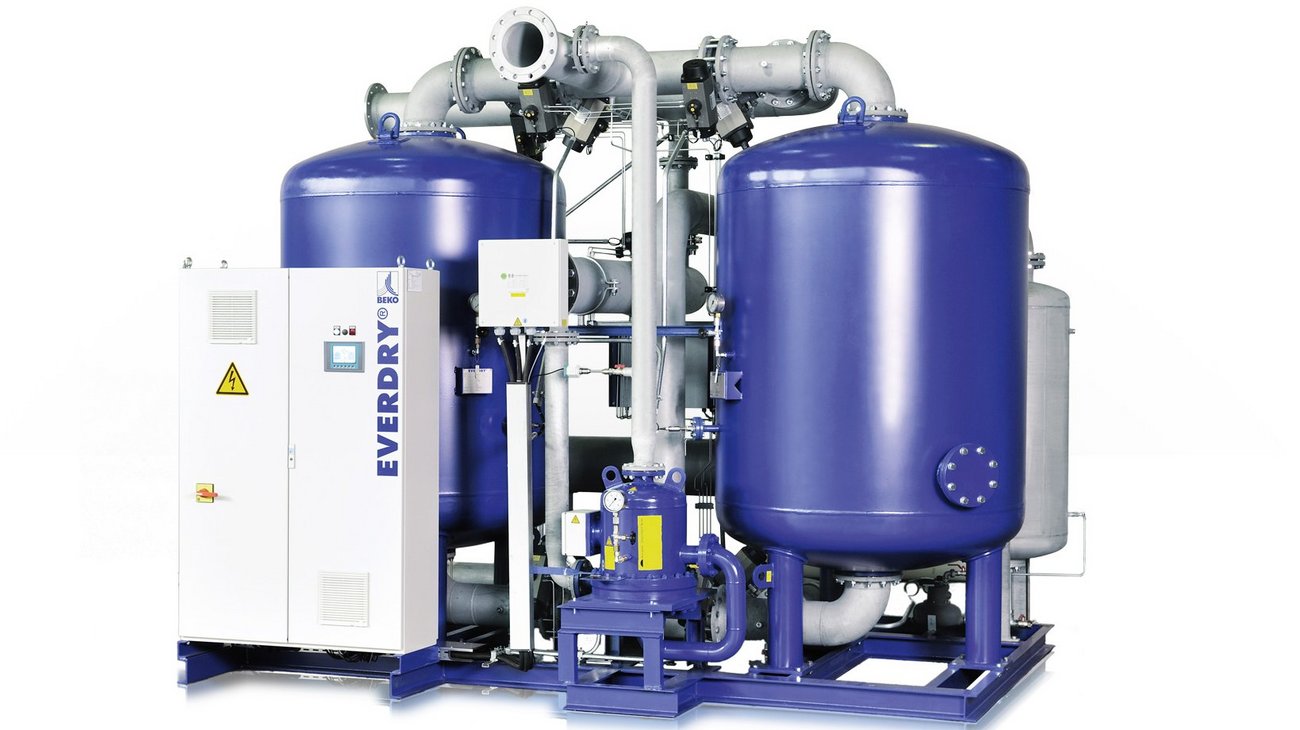
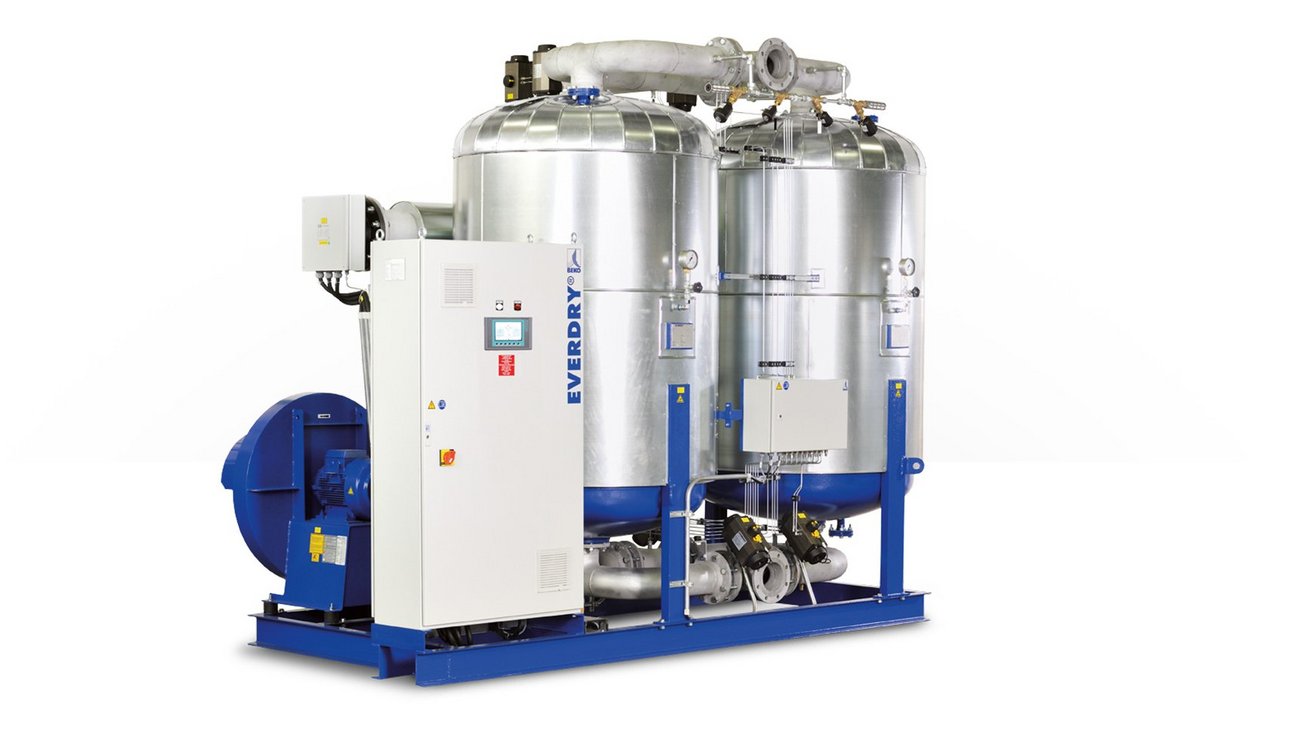
W symulacjach energetycznych i naszych audytach sprężonego powietrza coraz częściej wyróżniają się osuszacze EVERDRY firmy BEKO Technologies — przede wszystkim dzięki wysokiej jakości adsorbentowi Sorbead®, inteligentnej regeneracji, niskiemu Δp i bardzo dobremu całkowitemu kosztowi posiadania (TCO). Artykuł wskazuje najważniejsze różnice wpływające na koszty eksploatacji.
Adsorbent: serce osuszacza adsorpcyjnego
Adsorbent jest sercem osuszacza. Standardowy aktywowany tlenek glinu (AA) lub mieszanka z żelem krzemionkowym z czasem kruszeje, wytwarza pył, zwiększa spadek ciśnienia (Δp) i pogarsza punkt rosy. Skutkiem są częstsze interwencje, większy pobór mocy sprężarki i wcześniejsza wymiana wypełnienia.
BEKO EVERDRY wykorzystuje skuteczny adsorbent Sorbead® (żel glinokrzemianowy) o wysokiej
odporności mechanicznej i termicznej. W praktyce oznacza to:
• Długotrwale stabilny punkt rosy bez pogorszenia
PDP po kilku latach pracy.
• Niska ścieralność → minimum pyłu w złożu, zaworach
i rurociągach.
• Niskie i stabilne Δp, dzięki czemu sprężarka nie pracuje
przeciw zatkanemu złożu.
Rezultat: dłuższa żywotność złoża i niższe zużycie energii w codziennej pracy.
Energia do regeneracji: powietrze regeneracyjne na zimno a regeneracja na gorąco
Największym kosztem eksploatacji jest niewątpliwie energia potrzebna do regeneracji.
• Osuszacze regenerowane na zimno zużywają sprężone powietrze do regeneracji (PURGE), zwykle 12–25% wydajności nominalnej osuszacza. Mówiąc prosto, drogo wytworzone powietrze jest natychmiast zużywane do regeneracji jednej kolumny z desykantem. Na przykład osuszacz o wydajności 1 000 m3/h zużywa 120–250 m3/h sprężonego powietrza na samą regenerację.
• Osuszacze regenerowane na gorąco z zewnętrzną dmuchawą ograniczają zużycie sprężonego powietrza do minimum lub nawet do zera — ZERO PURGE. Regenerują się niezależnie od sprężarki, wykorzystując podgrzane powietrze otoczenia dostarczane przez dmuchawę, zamiast cennego sprężonego powietrza. Średnie zapotrzebowanie na energię do regeneracji jest około dwukrotnie niższe niż w osuszaczach regenerowanych na zimno. Do ogrzewania można też wykorzystać dostępne na miejscu źródła energii: gorące spaliny, parę i kondensat parowy lub ciepło odpadowe samej sprężarki, uzyskując dalsze znaczne oszczędności.
• Sterowanie według punktu rosy jest podstawowym elementem sterowania nowoczesnych osuszaczy adsorpcyjnych niezależnie od sposobu regeneracji. Zintegrowany czujnik ciśnieniowego punktu rosy (PDP) i sterownik ograniczają regenerację do rzeczywistego zapotrzebowania, znacznie obniżając koszty obu typów osuszaczy. Sterowanie PDP dodatkowo zwiększa różnicę w efektywności, ponieważ osuszacze regenerowane na gorąco mogą wykorzystać pełną pojemność desykantu, co nie jest możliwe przy regeneracji na zimno.
EVERDRY łączy wysokiej jakości Sorbead®, wymagający niższych temperatur desorpcji, z ogrzewaniem i inteligentną regulacją. Oznacza to niższą moc grzewczą i mniejsze straty sprężonego powietrza niż w typowych osuszaczach HEATLESS.
Spadek ciśnienia (Δp): mała liczba, duże koszty
Każde dodatkowe 0,1 bar spadku ciśnienia zwiększa w praktyce pobór mocy sprężarki o około 0,7–1,0%.
Przykład: sprężarka 100 kW pracuje 8 000 godzin rocznie. Jeśli starzenie złoża osuszacza zwiększy spadek ciśnienia o 0,3 bar, zużycie energii sprężarki wzrośnie o około 2–3%, czyli 16 000–24 000 kWh rocznie, zależnie od rzeczywistej sprawności. To koszt samego Δp, bez regeneracji. Stabilne złoże Sorbead® w EVERDRY utrzymuje niskie i stałe Δp przez kolejne lata.
Serwis i wymiana wypełnienia
Pył ze zużytego adsorbentu zatyka filtry, zawory i wymienniki, skraca okresy między przeglądami i zwiększa ryzyko awarii urządzeń za osuszaczem. „Fines” to drobne cząstki pyłu powstające wskutek kruszenia adsorbentu. Sorbead® w EVERDRY wytwarza ich znacznie mniej, dlatego:
• Wydłuża okresy między przeglądami i skraca przestoje,
• Ułatwia wymianę złoża i zapewnia czystszą pracę,
• Zmniejsza ryzyko braków produkcyjnych wskutek wtórnego zanieczyszczenia.
Przykładowy wpływ na całkowity koszt posiadania (TCO)
TCO to nie tylko cena zakupu. W osuszaniu adsorpcyjnym obejmuje:
• Energię sprężarki traconą na Δp osuszacza,
• Energię do regeneracji (ogrzewanie i ewentualne powietrze regeneracyjne),
• Żywotność i stabilność adsorbentu (wpływ na punkt rosy, Δp i serwis),
• Planowane i nieplanowane przestoje (filtry, zawory, wymiany złoża).
EVERDRY z Sorbead® wypada dobrze we wszystkich czterech obszarach:
• Niższe i stabilne Δp = mniej ukrytego zużycia energii sprężarki.
• Oszczędna regeneracja (ogrzewanie, dmuchawa i sterowanie punktem rosy) = mniej zmarnowanego sprężonego powietrza.
• Stały punkt rosy = brak nadmiernego ogrzewania lub zbędnej regeneracji z powodu zużytego złoża.
• Mniej pyłu i dłuższe okresy między przeglądami = niższe koszty serwisu i większa dostępność.
TCO zwykle obliczamy na 10 lat z realistycznymi założeniami: rocznym czasem pracy około 6 000–8 400 godzin, scenariuszami cen energii, zmianą Δp w czasie, wybranym trybem regeneracji (na zimno lub ogrzewanie z dmuchawą i sterowaniem punktem rosy), planowanymi cyklami serwisu filtrów i wymiany złoża oraz ryzykiem przestojów. Dla każdego projektu wykonujemy też analizę wrażliwości przy zmianie kluczowych parametrów o ±10–20%.
Nasze obliczenia od dłuższego czasu dają spójny wynik: BEKO EVERDRY z Sorbead® wypada najlepiej w perspektywie 10 lat. Połączenie niskiego, stabilnego Δp, oszczędnej sterowanej regeneracji i trwałego złoża systematycznie obniża koszty energii i serwisu. Przy tańszej alternatywie regenerowanej na zimno, z większym zużyciem powietrza regeneracyjnego i standardowym adsorbentem, oszczędność przy zakupie często znika już po 18–36 miesiącach, zależnie od czasu pracy i taryfy energii. Po 10 latach końcowa różnica zdecydowanie przemawia na korzyść EVERDRY.
Osuszanie adsorpcyjne to złożone zagadnienie — prawidłowy dobór może przynieść duże oszczędności, a błędny duże straty. Wybierając osuszacz, uwzględnij jakość i skład adsorbentu, sposób regeneracji i jej sterowanie, gwarantowane i długotrwale stabilne Δp, realne okresy serwisowe wraz z dostępnością części i przestojami, a przede wszystkim TCO obliczone dla rzeczywistych warunków: przepływu, ciśnienia, wymaganego PDP, taryfy energii i klimatu.
Zdjęcia do artykułu
Pokaż zdjęciaZwiń galerię